Support de travail CNC pour feuilles de gravure ABS : un guide de production
Support de travail CNC pour feuilles de gravure ABS : un guide de production
Une production CNC efficace dépend d'un maintien stable des feuilles, d'un spoilboard propre, de zones de vide contrôlées et d'une séquence de gravure et de découpe planifiée. Ces décisions de configuration aident les feuilles de gravure ABS à rester positionnées pendant la production du texte, des trous et des profils extérieurs.
Réponse rapide :nettoyez et inspectez la table, placez la feuille sans débris emprisonnés, concentrez le maintien sous la zone active, vérifiez l'outil et la référence Z, gravez pendant que la feuille est la plus stable et planifiez la manière dont les petites pièces resteront sécurisées lors de la découpe du contour final. La meilleure méthode de maintien dépend de la machine, de la géométrie de la pièce et de l'itinéraire de production.
Pourquoi le maintien de la pièce n'affecte pas seulement la position de la pièce
Une feuille de gravure ABS n'a souvent qu'une épaisseur de 1,3 mm ou 1,5 mm, tandis que la couche superficielle retirée pour exposer le noyau contrastant est beaucoup plus fine. Si la feuille se soulève, s'incline ou se déplace par rapport à l'outil, la profondeur de gravure effective peut changer sur l'ensemble du panneau. Un texte fin peut révéler le noyau de manière inégale, les trous peuvent se déplacer de leur position prévue et un contour extérieur peut ne plus correspondre à l'illustration gravée.
Le maintien du travail fait donc partie du contrôle du processus, et non une réflexion après coup. Le fabricant de CNC AXYZ note qu'un vide médiocre ou des fuites d'air peuvent produire une profondeur de coupe incorrecte, une perte de tolérances et un mouvement du matériau. Ses conseils techniques mettent également l'accent sur un lit sacrificiel propre, des zones de vide contrôlées et l'élimination des débris entre la table et la feuille.
Cet article se concentre sur une configuration efficace et une séquence de traitement. Les exigences de qualité des matériaux, telles que la couleur, l'épaisseur, l'état de surface et la comparaison des lots approuvés, doivent toujours être définies dans le dessin, les spécifications, l'échantillon approuvé et le contrat d'achat.
Choisissez la méthode de maintien pour le travail réel
Il n'existe pas de dispositif unique adapté à chaque routeur CNC, taille de feuille et modèle de pièce. L'opérateur doit suivre les méthodes approuvées par le fabricant de la machine et évaluer si le travail utilise une feuille entière, une feuille partielle, de grands panneaux ou de nombreuses petites étiquettes.
| Itinéraire retenu | Où cela peut s'adapter | Points à contrôler |
|---|---|---|
| Table aspirante | Formats de feuilles complètes ou plus grandes avec suffisamment de surface couverte | Sélection de la zone, état des spoilboards, fuites, zone de table exposée et taille des pièces |
| Pinces mécaniques à profil bas | Feuilles partielles, flans ou machines sans vide suffisant | Dégagement de l'outil, déformation de la tôle, position de serrage et prévention des collisions |
| Fixation ou broches de positionnement | Pièces répétées et tailles de flans contrôlées | Origine, jeu, position des broches et cohérence du dessin reproductibles |
| Méthode de bande ou de support approuvée | Petites pièces ou support secondaire le cas échéant | Résidu de colle, protection de surface, force de retrait et compatibilité machine |
| Onglets ou stratégie peau d'oignon | Petites pièces imbriquées prises en charge par la FAO et le plan de finition | Position des languettes, matériau restant, séparation finale et travail de finition des bords |
Les tables à vide sont courantes dans la production de tôles imbriquées car le matériau peut être maintenu sans que les pinces ne traversent le parcours d'outil. AXYZ explique qu'une pompe est généralement adaptée aux matériaux non poreux, avec un flux d'air traversant un lit sacrificiel et des zones de vide concentrant l'aspiration dans la zone active. La conception réelle de l'équipement varie, les opérateurs doivent donc utiliser le manuel de la machine plutôt que de copier la configuration d'un autre atelier.
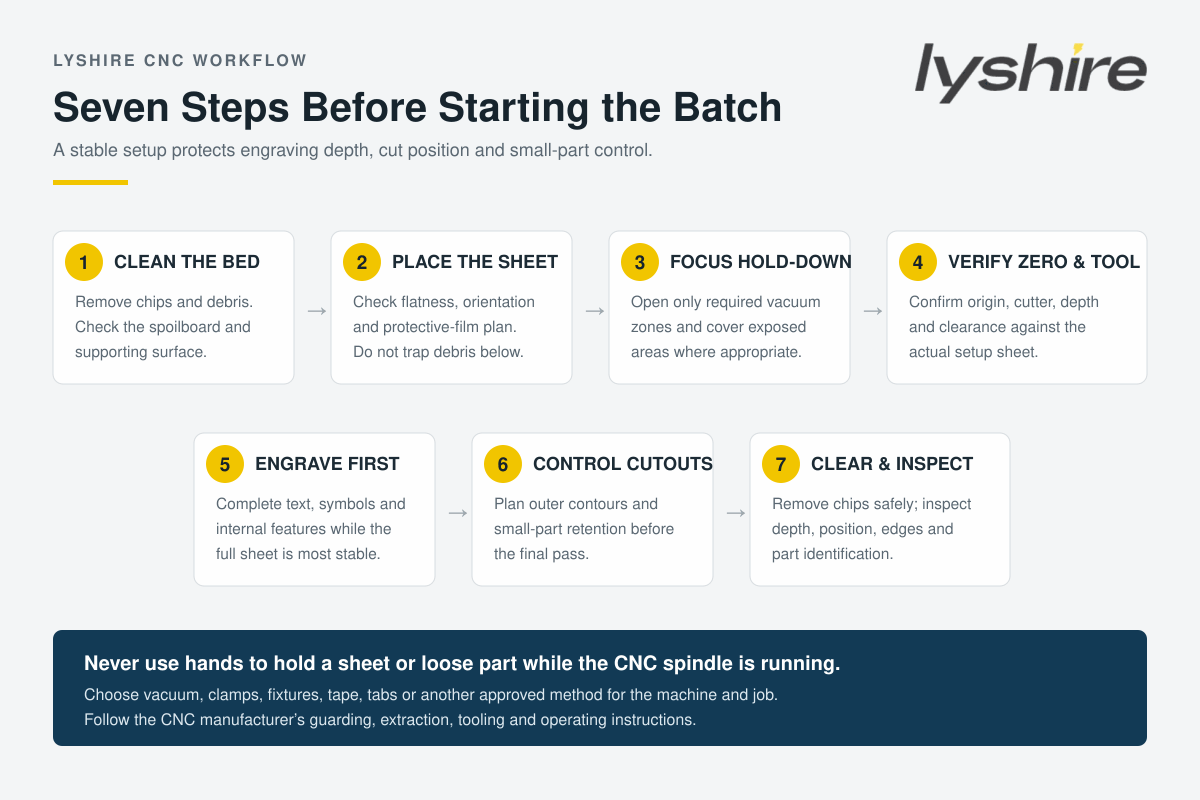
Étape 1 : préparer le spoilboard et le bâti de la machine
Retirez les copeaux, la poussière, les chutes et les résidus de colle avant de placer la feuille de gravure ABS. Même de petits débris peuvent créer un point culminant local, empêcher un contact complet avec la surface ou permettre une fuite de vide. Vérifiez le spoilboard pour déceler des marques de coupe importantes, des zones endommagées ou une surface qui n'est plus suffisamment plane pour la profondeur de gravure prévue.
AXYZ recommande de maintenir et d'écumer périodiquement un lit sacrificiel fixe afin que la référence de l'axe Z et les performances du vide restent fiables. L'intervalle de maintenance approprié dépend de la charge de travail, de l'outillage et de la machine. Ne copiez pas un horaire fixe sans tenir compte de l’état réel du lit.
Étape 2 : inspecter le placement et l'orientation des feuilles
Avant de démarrer l'aspirateur ou les pinces, vérifiez que la feuille se trouve dans l'orientation prévue et que la bonne face est vers le haut. Pour les feuilles de gravure ABS double épaisseur, la direction face/noyau détermine la couleur gravée visible. Les finitions brossées ou directionnelles nécessitent également une direction de grain constante sur les pièces associées.
Vérifiez si le film protecteur doit rester pendant l'opération sélectionnée. La réponse dépend du matériau exact, du film, de l'outil et de la surface requise. Le film peut protéger le visage lors de la manipulation, mais un film endommagé, soulevé ou inadapté peut gêner l'inspection ou l'usinage. Confirmez le processus lors de l'échantillonnage au lieu d'appliquer une règle à chaque produit.
Étape 3 : concentrer le vide sous la zone active
Ouvrir uniquement les zones de vide nécessaires à la position de la feuille et couvrir les zones exposées inutilisées là où le fabricant de l'équipement le recommande. De grandes zones non couvertes peuvent réduire le maintien efficace disponible sous la pièce. Si la feuille ne couvre qu’une partie d’une grande table, le zonage devient particulièrement important.
Après avoir appliqué le vide, vérifiez la feuille à plusieurs endroits avant de lancer le programme. Une feuille pleine qui semble sécurisée près d'un coin peut toujours se soulever près du centre ou du bord opposé. Ne placez pas les mains à proximité d'un couteau en marche pour tester ou améliorer le maintien. Arrêtez la machine et corrigez le luminaire en toute sécurité.
Étape 4 : vérifier l'origine, la fraise et la profondeur de gravure
Confirmez l'outil correct, la direction de la broche, l'origine, la hauteur de sécurité et la référence Z par rapport à la feuille de configuration. La géométrie de la fraise, la netteté et l'évacuation des copeaux doivent correspondre à la configuration de gravure ABS et aux détails souhaités. Un outil usé peut augmenter la force de coupe et la chaleur, ce qui peut aggraver les bavures, tirer de petites pièces ou produire des bords incohérents.
Réglez la profondeur de gravure via un test représentatif plutôt que de vous fier uniquement à la couche nominale. L’objectif est de retirer proprement le visage et de révéler le noyau sans couper inutilement en profondeur. Enregistrez l'outil et les paramètres acceptés afin qu'une commande répétée ne commence pas par une configuration incontrôlée.
Étape 5 : graver avant de libérer les contours extérieurs
Lorsque le travail comprend à la fois la gravure et la découpe de profils, un texte complet, des graphiques et une identification interne alors que la pièce à usiner fait toujours partie de la feuille plus grande, lorsque la conception de la pièce et la stratégie de FAO le permettent. La feuille a normalement sa plus grande surface supportée avant que les contours externes ne séparent les pièces individuelles.
Les trous et fentes internes peuvent également être traités avant le contour extérieur final, mais l'ordre correct dépend de l'outillage, du flux de copeaux et de la géométrie de la pièce. Examinez l'aperçu du parcours d'outil pour détecter les collisions, les mouvements rapides inutiles, les points de départ rapprochés et toute séquence susceptible de réduire le maintien trop tôt.
Étape 6 : contrôler les petites pièces lors de la découpe finale
Les petites étiquettes créent un défi particulier en matière de tenue de travail. À mesure que de la matière est retirée autour d'une pièce, la zone scellée restante diminue et la force de coupe peut déplacer la pièce vers l'outil. AXYZ identifie spécifiquement les spoilboards usés, les zones de vide ouvertes excessives et les copeaux sous la feuille comme causes d'une faible fixation des petites pièces.
En fonction de la machine et du plan de finition, l'équipe de production peut utiliser un vide concentré, des accessoires dédiés, des méthodes de ruban ou de support approuvées, des languettes ou une stratégie contrôlée de peau restante. Chaque option modifie le temps de cycle et le travail de finition. Testez si la partie retenue peut être séparée sans endommager la face ou le bord gravé.
Étape 7 : gérer les puces et inspecter le lot
Une extraction efficace des copeaux permet de garder la trajectoire de coupe visible et réduit le risque que des débris s'accumulent sous les feuilles ultérieures. Suivez les exigences d'extraction et de protection du fabricant du routeur. Ne retirez jamais les copeaux à la main pendant que la broche tourne.
Après l'usinage, inspectez les pièces représentatives pour vérifier le contraste de gravure, la profondeur constante, la position, la qualité des bords, la taille du trou, les languettes restantes, les rayures et la direction correcte de la face/du noyau. Étiquetez immédiatement les groupes de couleurs et les lots à données variables afin que des composants visuellement similaires ne soient pas mélangés lors de l'emballage.
Comment l’imbrication peut améliorer l’utilisation des feuilles sans sacrifier le contrôle
Le logiciel d'imbrication peut disposer plusieurs étiquettes ou panneaux sur une seule feuille pour améliorer le rendement en matière. MultiCam décrit l'imbrication comme un moyen de réduire les déchets et de maximiser le rendement, tout en notant que les tables aspirantes améliorent le maintien des pièces et la précision de coupe. Cependant, le nid le plus serré possible n’est pas automatiquement le meilleur nid de production.
Laisser suffisamment d'espace pour la fraise, l'évacuation des copeaux, les languettes et la matière stable entre les pièces voisines. Évitez les mises en page qui créent de longues bandes non prises en charge ou qui libèrent un grand nombre de petites parties avant la fin du programme. Regroupez les outils et les opérations identiques lorsque cela réduit les changements sans compromettre la stabilité des pièces.
Un enregistrement de configuration reproductible pour les équipes de production
Un simple enregistrement de configuration peut réduire la dépendance à l'égard de la mémoire d'un opérateur. Enregistrez le modèle de feuille, l'orientation de la face/du noyau, l'épaisseur, le format de la feuille, l'identification de l'outil, la profondeur de gravure, les avances et les vitesses, l'origine, la méthode de maintien, les zones de vide actives, la décision du film protecteur, la séquence du parcours d'outil et l'échantillon accepté.
Pour les commandes LYSHIRE, les épaisseurs de gravure ABS courantes incluent 1,3 mm et 1,5 mm, tandis que d'autres épaisseurs régulières et de projet sont disponibles. La taille et la tolérance exactes doivent être tirées des spécifications du produit sélectionné ; une fiche technique ne doit pas être appliquée automatiquement à chaque construction.
Le parcours ABS standard est destiné au routage CNC, à la gravure rotative, au perçage et au sciage. Les projets laser CO2 doivent utiliser la configuration laser PMMA/acrylique distincte. Pour une explication plus large sur la sélection des matériaux, consultez leSystème de traitement LYSHIREetsystème de structure de feuille de gravure.
Problèmes qui renvoient souvent à la configuration
| Problème observé | Éléments de configuration à examiner |
|---|---|
| La profondeur de gravure change sur la feuille | Niveau du lit, débris piégés, planéité de la tôle, référence Z, état de l'outil et pression du dispositif de serrage |
| Le profil extérieur diffère du texte gravé | Fuite de vide, mouvement de serrage, ordre de coupe, force de l'outil et rétention des petites pièces |
| Les petites étiquettes bougent lors du passage final | Zones actives, état des spoilboards, zone exposée, méthode languettes/support et zone scellée restante |
| Les bords présentent des bavures ou de la chaleur | Affûtage de l'outil, géométrie de la fraise, combinaison broche/avance, évacuation des copeaux et nombre de passes |
| Des rayures apparaissent après l'usinage | Propreté de la table, enlèvement des copeaux, empilage, état du film et méthode de séparation des pièces |
| Le lot répété nécessite un ajustement excessif | Enregistrement d'installation manquant, outil différent, matériau non vérifié, origine modifiée, état du lit ou emplacement des appareils |
Sécurité des opérateurs :ne tenez jamais la feuille ou un composant lâche à la main pendant que la broche CNC est en marche. Utilisez un aspirateur, une pince, un support, un support, une languette ou toute autre méthode contrôlée approuvé, et suivez les instructions de protection et d'utilisation du fabricant de la machine.
Informations sur la demande de prix pour les feuilles de gravure ABS prêtes pour la CNC
Indiquez à LYSHIRE le processus CNC ou rotatif, les couleurs de face/noyau, la finition, l'épaisseur, le format de feuille complète ou de pièce finie, les illustrations, le plus petit texte, les trous, les profils extérieurs, le support, la quantité et les exigences d'emballage. Si le projet comporte une exigence définie en matière de planéité, d'épaisseur ou d'acceptation de surface, incluez-la dans le dessin ou la spécification.
Le MOQ standard de LYSHIRE est de 500 feuilles et les couleurs standard peuvent être mélangées sous réserve de confirmation de commande, de disponibilité et de multiples d'emballage. Les acheteurs demandant des coupes personnalisées ou des pièces finies doivent également fournir la priorité d'imbrication, l'identification de la pièce et la méthode acceptable de retrait de la languette ou du support.
Foire aux questions
Une table aspirante est-elle requise pour chaque feuille de gravure ABS ?
Le vide est courant pour le traitement des feuilles, mais les pinces, les fixations, les méthodes approuvées de ruban/support ou d'autres solutions peuvent s'adapter à des machines et pièces particulières. Suivez les instructions du fournisseur de la machine.
Pourquoi la gravure doit-elle normalement être terminée avant le contour extérieur ?
La pièce a généralement plus de surface supportée tout en restant connectée à la feuille. La séquence finale doit encore être vérifiée pour la géométrie réelle, l'outillage et la stratégie CAM.
Comment empêcher les petites pièces de bouger ?
Examinez d’abord le zonage sous vide, l’état des spoilers, les zones exposées et les débris. Selon le travail, des fixations, des supports, des languettes ou une méthode contrôlée de peau restante peuvent fournir une rétention supplémentaire.
Le film protecteur doit-il rester en place pendant la gravure CNC ?
Cela dépend du matériau exact, du film et du fonctionnement. Testez si le film protège la surface sans se soulever, s'enrouler autour de l'outil ou cacher les défauts.
Une configuration peut-elle être réutilisée pour des feuilles de 1,3 mm et 1,5 mm ?
Ne le supposez pas. Revérifiez la référence Z, la profondeur, la stratégie de coupe, le montage et le parcours d'outil pour l'épaisseur sélectionnée.
Les feuilles de gravure ABS standard peuvent-elles être traitées avec un laser CO2 ?
La configuration ABS standard de LYSHIRE appartient à la voie CNC/rotative. Les projets laser CO2 doivent utiliser la configuration laser distincte à base de PMMA/acrylique.
Préparer une demande de feuille CNC ABS
Envoyez à LYSHIRE la machine, les couleurs du matériau, l'épaisseur, le graphisme, le format fini, la quantité et les contraintes de maintien. L'équipe technique peut examiner la configuration ABS pertinente et un exemple d'itinéraire.
Contacter LYSHIRERéférences de serrage CNC :Guidage du lit à vide AXYZ, Guidage de maintien des petites pièces AXYZ, Maintenance du lit sacrificiel AXYZetAperçu des tables emboîtables et aspirantes MultiCam.