Comment choisir une feuille de plastique laser pour le travail au laser CO2
Comment choisir une feuille de plastique laser pour le travail au laser CO2
Une feuille de plastique laserable doit être sélectionnée en fonction de la qualité exacte de son matériau, de la construction de ses couches et de son itinéraire de traitement vérifié, et non en fonction de sa couleur ou du seul mot « plastique ». Les acheteurs doivent également définir la gravure, la découpe, l'épaisseur, le format fini, les conditions de montage et de service avant d'approuver un ordre de production.
Réponse rapide :Pour les projets LYSHIRE destinés à la gravure et à la découpe au laser CO2, commencez par la configuration laser séparée à base de PMMA/acrylique. Confirmez les couleurs de la face/du noyau, la finition, l'épaisseur de 1,3 mm ou 1,5 mm, le format de la feuille ou de la pièce finie et l'environnement d'application. Testez ensuite des illustrations représentatives sur la machine réelle avant la production en série.
Que signifie « laserable » sur un bon de commande
« Laserable » doit identifier un matériau que son fournisseur a conçu ou approuvé pour la source laser et le fonctionnement spécifiés. Cela ne doit pas être considéré comme une propriété générale de toutes les feuilles de plastique. Trotec, par exemple, décrit ses feuilles laser à deux et trois couches comme des matériaux à base d'acrylique développés pour la gravure et la découpe au laser CO2. Le faisceau supprime une fine couche de face pour révéler le noyau contrasté, tandis que la découpe vectorielle peut produire le contour fini.
La source de la machine est importante. Les systèmes CO2, fibres, UV et diodes interagissent différemment avec les matériaux. Ce guide se concentre sur le traitement au CO2 car c'est la voie pertinente pour les feuilles de gravure laser à base d'acrylique de LYSHIRE. Si un acheteur utilise une autre source, le fournisseur de matériaux et de machines doit confirmer la compatibilité séparément.
L'acrylique de qualité laser et l'ABS standard sont des itinéraires de commande différents
LYSHIRE sépare sa configuration laser PMMA/acrylique standard de sa configuration CNC/rotative ABS standard. Cette distinction empêche les acheteurs de commander une couleur attrayante dans le mauvais matériau de base et de découvrir le problème lors de la production.
| Itinéraire de commande | Processus primaire | L'acheteur doit confirmer |
|---|---|---|
| Feuille laser à base de PMMA/acrylique | Gravure et découpe laser CO2 | Qualité laser exacte, couleurs des couches, épaisseur, détails de gravure, bord coupé et extraction |
| Feuille de gravure ABS standard | Routage CNC ou gravure rotative | Fraise, profondeur, évacuation des copeaux, qualité des bords, trous et fabrication mécanique |
Certains fabricants peuvent valider des produits particuliers pour plusieurs processus. Cela ne rend pas toutes les feuilles ABS ou acryliques interchangeables. La compatibilité appartient à la qualité exacte et aux spécifications techniques, pas seulement au nom du polymère.
Pour les travaux mécaniques, consultez lesSystème de traitement LYSHIRE. Pour la gamme de matériaux laser dédiée, voirFeuilles de gravure laser LYSHIRE.
Neuf vérifications avant de sélectionner une feuille de plastique laserisable
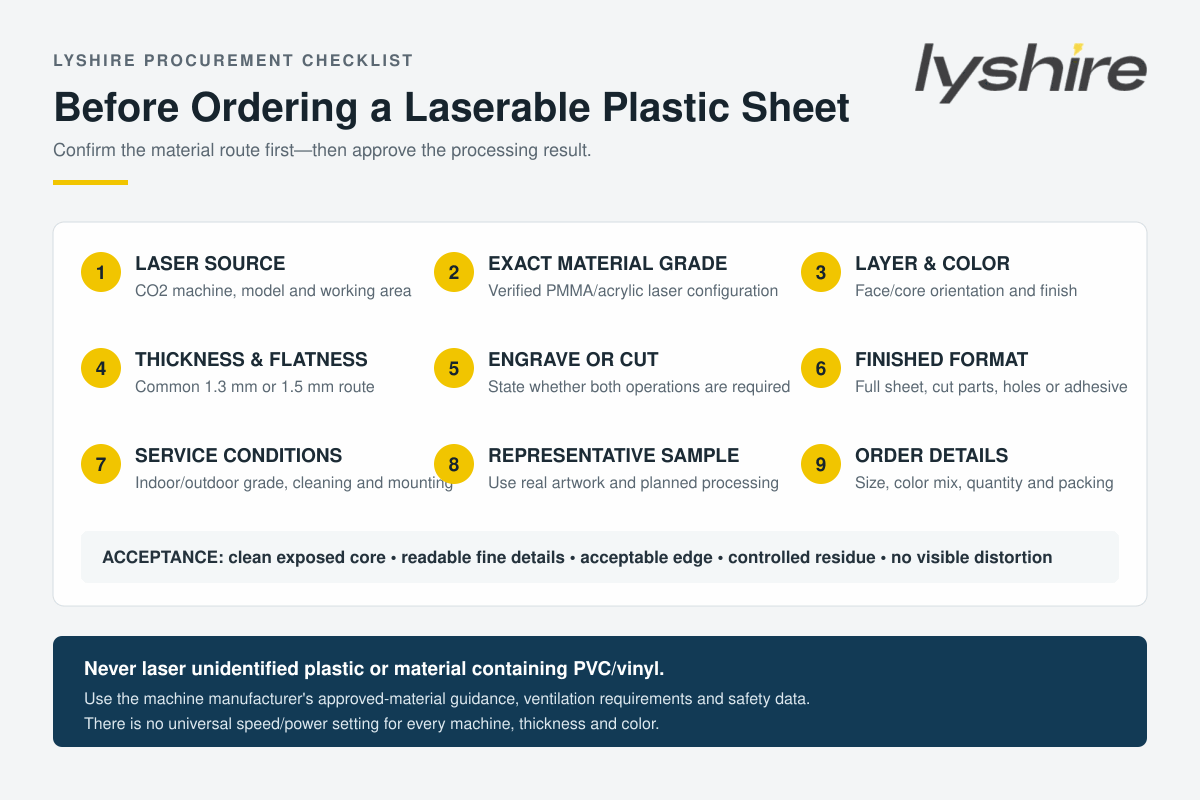
1. Confirmez la source laser et la machine
Dites au fournisseur que le projet utilise un laser CO2 et fournissez le modèle de la machine, la puissance nominale et la zone de travail lorsqu'ils sont disponibles. Une feuille qui fonctionne sur un système nécessite toujours une confirmation des paramètres sur un autre système car l'optique, la puissance réelle, la lentille, le débit d'air, l'extraction et l'état de la machine affectent le résultat.
2. Identifiez la qualité exacte du matériau
Demandez une description claire de la structure de base et du processus prévu. « L’aspect acrylique », le « stratifié gravé » ou la « feuille de signalisation en plastique » ne suffisent pas. La commande doit lier la couleur et la finition sélectionnées à une configuration laser PMMA/acrylique vérifiée.
Ne traitez pas de plastique non identifié. Le PVC et le vinyle ne doivent pas être gravés ou découpés avec un laser CO2 car des émissions dangereuses et corrosives peuvent être produites. Les directives d'Epilog en matière d'équipement interdisent explicitement le PVC et le vinyle. Les acheteurs doivent également consulter les instructions relatives aux matériaux approuvés par le fabricant de la machine et la documentation de sécurité pour connaître la feuille exacte.
3. Définir la construction du calque et la direction des couleurs
Une feuille de gravure de surface à deux épaisseurs utilise une face fine sur un noyau contrasté. La gravure supprime le visage et expose le noyau comme message visible. « Noir/blanc » désigne donc un visage noir avec des caractères blancs gravés ; « blanc/noir » produit le résultat inverse. Indiquez d’abord la couleur du visage et ensuite la couleur de base.
Si un projet nécessite trois couleurs, une gravure inversée, une construction double face ou une autre structure, identifiez cette exigence séparément plutôt que de supposer que chaque feuille de plastique laser utilise la même construction. LeSystème de structure de feuille de gravure LYSHIREexplique les itinéraires disponibles.
4. Sélectionnez l'épaisseur de la pièce finie
Les épaisseurs de feuille laser couramment utilisées par LYSHIRE sont de 1,3 mm et 1,5 mm. Les deux peuvent convenir aux étiquettes d'équipement, aux plaques signalétiques, aux légendes de panneaux, aux panneaux et autres pièces d'identification, mais le choix final dépend de la taille de la pièce, de la manipulation, du montage et des spécifications du client.
| Épaisseur | Raison de sélection typique | Que tester |
|---|---|---|
| 1,3 mm | Équilibre commun entre l'efficacité des feuilles, la manipulation et la rigidité de l'étiquette finie | Planéité, manipulation de petites pièces, application d'adhésif et bord coupé |
| 1,5 mm | Rigidité légèrement supérieure ou exigence du dessin/client | Vitesse de coupe, apport de chaleur, qualité du trou, ajustement et profil installé |
Ne choisissez pas l'épaisseur uniquement en fonction de l'étiquette en pouces d'un concurrent. Les produits nominaux métriques et impériaux ne sont pas automatiquement identiques. Confirmez l'exigence réelle en millimètres et la tolérance acceptée sur le dessin ou le bon de commande.
5. Séparez les exigences de gravure des exigences de découpe
Un projet peut nécessiter uniquement une gravure, une découpe uniquement ou les deux. Ce sont différents points d’acceptation. La gravure doit exposer le noyau proprement avec des détails fins et lisibles. La coupe doit produire un bord acceptable sans fusion excessive, résidus ou distorsion. Si les deux opérations sont requises, l’échantillon doit les inclure toutes les deux.
Fournissez le plus petit texte, la ligne la plus fine, le coin interne le plus serré, le plus petit trou et le profil extérieur réel. Un grand exemple de mot gravé au centre d'une feuille ne prouve pas qu'une légende dense sur le panneau de commande ou une petite étiquette avec le numéro de série fera l'affaire.
6. Confirmez la finition du visage et le film protecteur
Les faces mates, brillantes, brossées, miroir et autres faces spéciales réagissent différemment à la lumière et à la manipulation. Les surfaces métalliques ou à effet miroir peuvent présenter plus facilement des empreintes digitales et des rayures, c'est pourquoi le film protecteur, le sens de traitement et la méthode de nettoyage doivent être confirmés. Les finitions brossées nécessitent également une direction de grain constante sur les pièces associées.
7. Énoncer l'environnement de service
La compatibilité laser n’établit pas automatiquement la durabilité en extérieur, la performance aux UV, la résistance chimique ou la conformité à une norme spécifique. Les exigences intérieures et extérieures doivent être attachées à la qualité exacte du produit. Les acheteurs doivent indiquer l’ensoleillement prévu, la température, l’humidité, les agents de nettoyage et la documentation d’entretien requise avant de faire la sélection.
8. Définir le format de la feuille, du support et de la fabrication
Confirmez si la commande nécessite des feuilles complètes, des flans découpés ou des pièces finies. L'approvisionnement courant en feuilles complètes de LYSHIRE est de 600 × 1 200 mm nominal. Les formats alternatifs 305 × 610 mm, 610 × 1 220 mm et les formats découpés sur mesure sont des spécifications distinctes et ne doivent pas être traités comme interchangeables.
Répertoriez les trous, les coins arrondis, la gravure, les données variables, le support adhésif et les exigences d'emballage. Le choix de l'adhésif dépend également du substrat d'installation, de la texture, de la courbure et de l'environnement ; elle n'est pas déterminée uniquement par la feuille laser. Les acheteurs ayant besoin de pièces terminées peuvent utiliser leService d'application personnalisé LYSHIRE.
9. Approuver un échantillon physique représentatif
Exécutez l’échantillon sur la machine prévue avec l’illustration réelle et l’extraction planifiée. Les tableaux de paramètres sont des références de départ et non des paramètres de production universels. Epilog note que différents matériaux nécessitent des réglages de vitesse, de puissance et de fréquence différents ; la combinaison finale change également avec la puissance de la machine, l'épaisseur et la couleur.
Enregistrez les paramètres approuvés et conservez l’échantillon pour comparaison. Pour une production répétée, l'acheteur et le fournisseur doivent se mettre d'accord sur les points d'acceptation importants : clarté du noyau exposé, lisibilité des détails fins, résidus, bord coupé, distorsion visible, dimensions et aspect après nettoyage.
Une simple séquence d’échantillons-tests
- Confirmez l'identité de la feuille et retirez uniquement le film protecteur nécessaire au test.
- Vérifiez la mise au point, l'état de l'objectif, le support de table et l'extraction conformément au manuel de la machine.
- Gravez une matrice contrôlée autour de la plage de départ du fournisseur au lieu de vous fier à un seul paramètre.
- Vérifiez si le visage est retiré de manière cohérente sans pénétration inutile dans le noyau.
- Découpez le contour réel, les trous et les coins internes lorsque le projet nécessite une fabrication.
- Nettoyez la pièce en utilisant la méthode approuvée et revérifiez la couleur, les bords, les résidus et les détails fins.
- Conservez l’échantillon accepté, les paramètres et l’identification du matériau pour le lot de production.
Quels problèmes de test courants peuvent indiquer
| Résultat observé | Éléments à revoir |
|---|---|
| La couleur du visage reste à l'intérieur des caractères | Mise au point, densité d'énergie, vitesse, remplissage des illustrations et si le matériau est de la bonne qualité laser |
| Le noyau semble profondément creusé ou rugueux | Énergie excessive, passes répétées, résolution, mise au point et stratégie de suppression du calque du visage |
| Résidus foncés ou traces de fumée | Extraction, débit d'air, film protecteur, chaleur excessive, méthode de nettoyage et schéma de test |
| Bord coupé fondu ou arrondi | Équilibre puissance/vitesse, fréquence, mise au point, nombre de passes, réflexion de la table et qualité de la feuille |
| Le texte fin se ferme ou perd sa définition | Police, largeur de trait, résolution, taille du spot, mise au point, énergie et comportement réel du calque de visage |
| La pièce ne reste pas plate | Accumulation de chaleur, ordre de découpe, support, géométrie de la pièce, épaisseur et état du matériau |
Limite de sécurité :n’utilisez jamais d’odeur, de couleur de flamme ou de test laser pour identifier un plastique inconnu. Obtenez une identification fiable des matériaux et suivez les instructions du fabricant du laser concernant les matériaux approuvés, la ventilation, la surveillance des incendies et le fonctionnement.
Liste de contrôle de la demande de prix pour les feuilles de plastique laser
Une demande d'offre utile doit fournir le modèle laser CO2, les opérations de gravure et de découpe prévues, les exigences en matière de matériau de base, les couleurs de la face/du noyau, la finition, l'épaisseur, la taille de la feuille ou de la pièce finie, les illustrations, les détails des trous et des coins, le support, l'environnement de service, la quantité et le test d'acceptation.
Le MOQ standard de LYSHIRE est de 500 feuilles, et les couleurs standard peuvent être mélangées sous réserve de confirmation de commande, de disponibilité et de multiples d'emballage. Indiquez la quantité de chaque combinaison de couleurs séparément. Les couleurs, surfaces, épaisseurs ou constructions personnalisées nécessitent un examen supplémentaire de faisabilité et de quantité.
Foire aux questions
Toutes les feuilles acryliques sont-elles lasers ?
L'acrylique est largement utilisé avec les lasers CO2, mais la qualité exacte, les additifs, la construction de la surface et le résultat requis doivent être vérifiés. Utiliser du matériel approuvé pour le processus prévu.
Les feuilles de gravure ABS standard LYSHIRE peuvent-elles être utilisées comme feuille laser CO2 par défaut ?
Non. La configuration ABS standard de LYSHIRE appartient à la voie CNC/rotative. Les projets de laser CO2 devraient commencer par la configuration laser séparée à base de PMMA/acrylique.
Est-ce que 1,3 mm ou 1,5 mm est mieux ?
Ni l’un ni l’autre n’est universellement meilleur. Choisissez en fonction de la rigidité de la pièce finie, du dessin, de la méthode de montage, des exigences de découpe et des spécifications du client, puis testez l'épaisseur sélectionnée.
Un réglage laser peut-il être utilisé pour chaque couleur ?
Non. La couleur, la finition, l’épaisseur, la qualité du matériau et l’état de la machine peuvent modifier le résultat. Testez et enregistrez chaque configuration pertinente.
L'échantillon doit-il inclure une découpe laser ?
Oui, lorsque les pièces de production seront découpées au laser. La qualité de la gravure à elle seule ne confirme pas le résultat des bords, des trous, des coins ou des dimensions.
Un support adhésif peut-il être ajouté avant le traitement laser ?
Il peut être fourni pour des projets adaptés, mais la surface exacte de la feuille, de l'adhésif, du procédé laser, de l'extraction et de l'installation doit être revue. Testez la construction soutenue avant la production en série.
Demander un examen d’un échantillon de feuille laser
Envoyez à LYSHIRE la machine, le matériau, l'épaisseur, les couleurs, les illustrations, le format fini, l'application et la quantité. L'équipe technique peut identifier la configuration laser pertinente et préparer un itinéraire d'échantillon représentatif.
Contacter LYSHIRERéférences techniques :Gravure laser de feuilles de plastique Trotec, Aperçu des matériaux laser Trotec, Guide du matériel de gravure Gravotech, Conseils sur les paramètres des matériaux épiloguesetAvertissement Epilog PVC/vinyle.