Comment calculer le rendement d'une feuille de stratifié pour gravure laser
Rendement en matériaux et planification des travaux
Comment calculer le rendement d'une feuille de stratifié pour gravure laser
Le nombre d’étiquettes finies produites à partir d’une feuille laminée gravée au laser ne peut pas être calculé avec précision à partir de la seule surface. Le rendement réel dépend des dimensions utilisables de la feuille, de la géométrie de la pièce, des marges extérieures, du trait de scie et de l'espacement testés, du sens de pose, de l'orientation de la finition, des fixations, des zones de gravure et des tolérances de production.
Réponse directe :Commencez par la surface de feuille utilisable mesurée, et pas seulement par la taille du catalogue. Ajoutez la marge de délimitation requise et l'espacement validé à chaque pièce, comparez les deux orientations, puis déduisez les zones non utilisables. Enfin, convertissez la quantité planifiée en un résultat acceptable attendu en tenant compte des pièces de configuration, des échantillons d'inspection et des pertes spécifiques au projet.
Trois nombres différents
Ne confondez pas le rapport de surface, la quantité imbriquée et la sortie acceptable
Rapport de surface théorique
La surface utilisable de la feuille divisée par la surface d’une pièce donne une limite mathématique supérieure. Il ignore les espaces, les marges, les formes irrégulières et les bandes restantes.
Quantité imbriquée planifiée
Il s'agit du nombre qui correspond à la disposition approuvée après avoir inclus l'orientation, l'espacement, la géométrie et les zones inutilisables.
Production acceptable
Il s'agit de la quantité censée réussir la gravure, la découpe, l'inspection dimensionnelle et visuelle après l'installation et les tolérances de qualité.
Liste de contrôle de saisie
Huit valeurs nécessaires avant de calculer le rendement de la feuille
| Saisir | Que confirmer | Risque de planification typique |
|---|---|---|
| Largeur et longueur de feuille utilisables | Surface de production mesurée après coupe des bords, zones endommagées et limites de la machine. | L'utilisation du format nominal peut surestimer le rendement si les bords des feuilles ou le banc de la machine ne sont pas entièrement utilisables. |
| Taille de la pièce finie | Largeur finale, hauteur, rayon, trous, fentes et tolérance dimensionnelle. | La taille de l’illustration peut différer de la taille du blanc fini requis. |
| Marge extérieure | Espace requis pour le placement des feuilles, les pinces, la perte de vide, la variation des bords ou les tests de coupe. | Un dessin sans marge peut ne pas être stable ou reproductible sur la machine réelle. |
| Espacement de pièce à pièce | Distance validée en tenant compte du trait de scie, de la chaleur, du support et du retrait des pièces. | L'espacement qui fonctionne sur une machine ou une épaisseur peut ne pas être transféré à une autre. |
| Règle d'orientation | Indique si les pièces peuvent tourner à 90 ° ou nécessiter une direction fixe. | Les surfaces brossées, à motifs ou directionnelles peuvent rendre inacceptable une disposition avec rotation à nombre élevé. |
| Géométrie et arêtes communes | Rectangles, formes mixtes, trous internes et si les lignes de coupe partagées sont approuvées. | Les contours complexes créent des poches inutilisables ; les lignes partagées peuvent modifier la qualité des bords ou la séparation des pièces. |
| Séquence de processus | Gravez en premier ou coupez en premier, ordre des données variable, enregistrement et manipulation du film de protection. | De petites pièces détachées peuvent se déplacer si la séquence n'est pas planifiée. |
| Allocation de production | Coupons de configuration, échantillons d’inspection, échantillons retenus, rejets et pièces de rechange. | Commander uniquement la quantité imbriquée exacte ne laisse aucune protection en cas d’approbation ou de perte inattendue. |
Grille rectangulaire simple
Commencez avec une formule transparente
Pour des pièces rectangulaires identiques disposées dans une seule direction, une première estimation de maillage peut être calculée de la manière suivante. Utilisez une unité cohérente, normalement des millimètres.
Colonnes= sol[(largeur utile − 2 × marge extérieure + espacement) ÷ (largeur partielle + espacement)]
Lignes= sol[(longueur utile − 2 × marge extérieure + espacement) ÷ (longueur de la pièce + espacement)]
Quantité de grille= colonnes × lignes
Lignes= sol[(longueur utile − 2 × marge extérieure + espacement) ÷ (longueur de la pièce + espacement)]
Quantité de grille= colonnes × lignes
Répétez le calcul après avoir fait pivoter la pièce de 90°. Si la rotation est autorisée, comparez les deux résultats. Cette formule est un écran de planification et ne remplace pas l'imbrication CAO ou un test machine. Les formes mixtes, les contours irréguliers et les chemins de coupe partagés nécessitent un logiciel de mise en page et un examen technique.
Exemple travaillé
La même pièce peut produire différents comptes après rotation
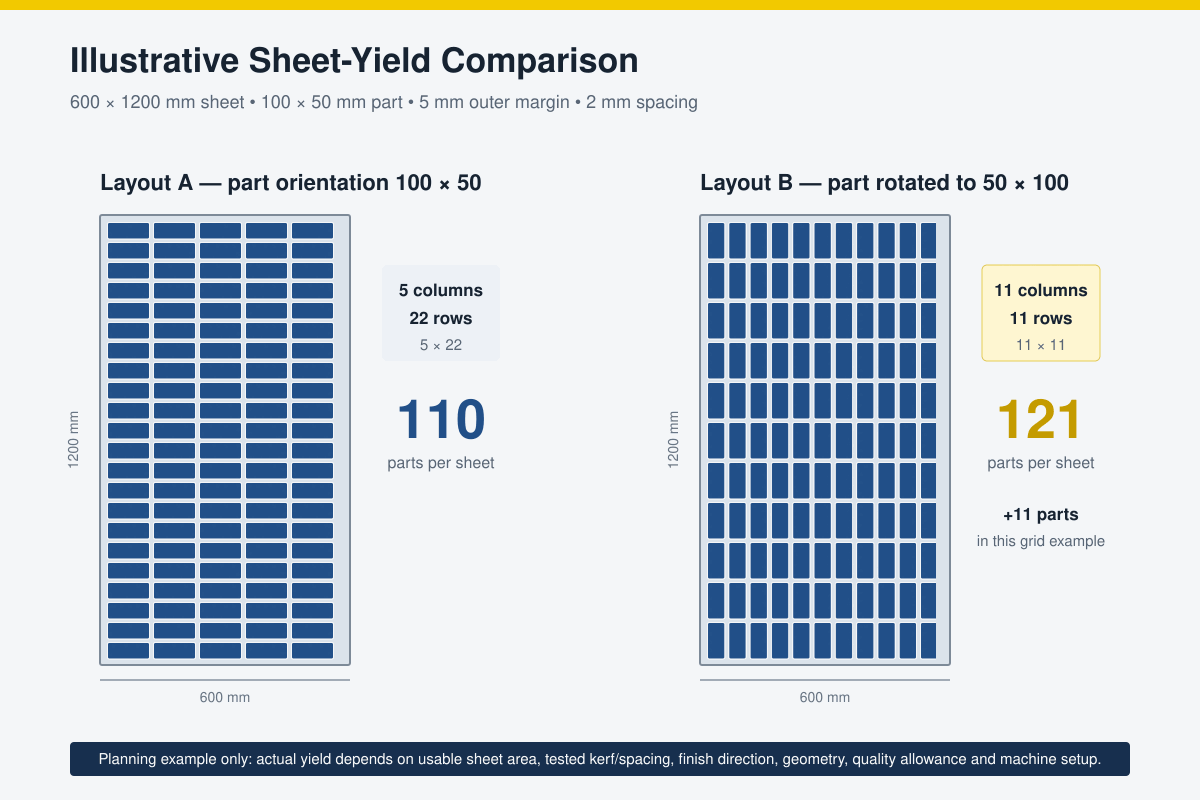
Supposons une feuille utilisable de 600 × 1 200 mm, une étiquette finie de 100 × 50 mm, une marge extérieure de 5 mm et un espacement de 2 mm. Ces valeurs sont uniquement à titre indicatif ; ce ne sont pas les paramètres de coupe universels de LYSHIRE.
| Mise en page | Calcul de la largeur | Calcul de longueur | Quantité de grille |
|---|---|---|---|
| Orientation 100 × 50 | étage[(600 − 10 + 2) ÷ 102] = 5 | étage[(1200 − 10 + 2) ÷ 52] = 22 | 5 × 22 = 110 |
| Orientation 50 × 100 | étage[(600 − 10 + 2) ÷ 52] = 11 | étage[(1200 − 10 + 2) ÷ 102] = 11 | 11 × 11 = 121 |
Surfaces directionnelles
Les finitions brossées et à motifs peuvent remplacer le nombre le plus élevé
Le stratifié de couleur unie mate permet souvent une plus grande liberté de disposition, mais les finitions métalliques brossées, en fibre de carbone, en grain de bois et autres finitions directionnelles nécessitent une direction visuelle contrôlée. La rotation de certaines pièces seulement peut amener les étiquettes finies installées les unes à côté des autres à réfléchir la lumière ou à afficher le motif différemment.
Le fichier de travail doit donc enregistrer une flèche d'orientation ou la direction du grain. Si les étiquettes doivent être installées en un seul jeu, calculez le rendement en utilisant la direction commune requise, même lorsqu'une disposition pivotée produit mathématiquement plus de pièces.
Pour les options de finition et de construction, consultez leSystème de structure LYSHIREet legamme de feuilles de gravure laser.
Le nombre n'est pas le seul objectif
Une disposition avec plus de pièces n'est pas meilleure si elle crée une direction de grain incohérente, des languettes de maintien faibles, une concentration de chaleur, des petites pièces instables, un tri difficile ou une séquence de production inacceptable. Optimisez une sortie acceptable par feuille, et non par des rectangles sur un écran.
Trait de scie et espacement
Mesurez la combinaison réelle machine-matériau
La saignée laser est un matériau retiré le long du chemin de coupe. Cela dépend de la construction et de l'épaisseur du matériau, de la mise au point, de la lentille, de la puissance, de la vitesse, de l'état du faisceau et de l'extraction. Une valeur utilisée pour un laser ou une autre feuille ne doit pas être insérée dans les dessins de production sans vérification.
Découpez une forme d'essai calibrée dans le stratifié sélectionné, laissez le matériau refroidir, puis mesurez la pièce finie et l'ouverture avec un équipement approprié. Utilisez le résultat pour compenser les dimensions critiques et pour valider l'espacement minimum de sécurité entre les pièces. Un trait de scie étroit peut permettre un emboîtement serré, mais l'espacement doit également tenir compte de la chaleur, du support des feuilles, du mouvement des petites pièces, de la qualité des bords et du retrait du lit.
De la mise en page à la quantité d'achat
Convertir le rendement prévu en exigence de feuille
- Approuver le matériel :confirmer la configuration du laser PMMA/acrylique, les couleurs de la face/du noyau, la finition, l'épaisseur et les dimensions de la feuille utilisables.
- Validez la pièce :testez le plus petit texte, la ligne la plus étroite, les trous, les coins et la découpe extérieure sur le laser CO2 prévu.
- Gelez les règles de mise en page :enregistrez les marges, l’espacement, la rotation, le sens du grain, l’ordre de gravure et l’ordre de coupe.
- Calculez la quantité imbriquée :comparez les orientations et utilisez l'imbrication CAO pour les formes mixtes ou irrégulières.
- Réserver des pièces non vendables :ajoutez des coupons d'installation, l'approbation du premier article, des échantillons d'inspection et des échantillons conservés.
- Ajoutez l'indemnité de production convenue :basez-le sur la complexité du travail, les enregistrements antérieurs et le risque de qualité plutôt que sur un pourcentage automatique.
- Arrondir aux feuilles entières ou aux unités d'emballage :confirmer si les pièces excédentaires acceptables doivent être fournies, conservées ou exclues.
Feuilles requises= plafond [(bonnes pièces requises + échantillon fixe/quantité de rechange) ÷ sortie acceptable validée par feuille]
Risques de production
Pourquoi le rendement réel peut être inférieur au nombre de dollars canadiens
| Taille nominale de la feuille utilisée comme surface utilisable | Mesurez la zone de travail réellement approuvée et déduisez les restrictions sur les bords, les fixations et les machines avant l'imbrication. |
| Trait non compensé | Testez le stratifié et les paramètres sélectionnés, en particulier lorsque les dimensions finies, les fentes ou les pièces d'accouplement sont critiques. |
| Les pièces bougent après la découpe | Vérifiez la séquence de coupe, le support sous vide ou le lit, l'espacement, les languettes le cas échéant et si la gravure doit être terminée en premier. |
| La finition directionnelle est mixte | Verrouillez toutes les œuvres d’art selon l’orientation brossée ou à motifs approuvée avant de calculer la quantité finale. |
| Les données variables ne correspondent pas | Liez la position d'imbrication, le fichier de données, l'enregistrement d'inspection et la méthode de tri avant de traiter les étiquettes sérialisées. |
| Aucune allocation pour les pièces d'approbation | Réservez la configuration, le premier article, l'inspection et les échantillons conservés séparément de la quantité de pièces bonnes du client. |
Liste de contrôle de la demande de prix
Informations nécessaires pour un rendement fiable ou un devis de pièces finies
- Matériel:produit stratifié de gravure au laser, couleurs de face/noyau, finition et épaisseur.
- Format de feuille :format de feuille complète ou découpe requise, ainsi que des restrictions de zone utilisable.
- Dessin terminé :dimensions, tolérances, trous, fentes, rayon, contours spéciaux et exigences en matière de bords.
- Oeuvre :texte fixe ou variable, taille minimale des caractères, largeur de ligne, code-barres ou exigences QR.
- Direction:si la surface, le texte ou l'installation nécessite une orientation.
- Montage:support adhésif, trous, vis, rivets ou autre système.
- Quantité:Bonnes pièces requises, quantité de rechange, approbation des échantillons et unités d'emballage.
- Contenu de la livraison :feuilles complètes, flans découpés imbriqués ou pièces finies entièrement gravées.
LYSHIRE peut discuter des feuilles complètes, des flans découpés et des pièces d'identification finies grâce à sonservice d'application personnalisé.
Foire aux questions
FAQ sur le rendement du stratifié de gravure laser
Le rendement de la feuille peut-il être calculé en divisant la surface de la feuille par la surface de la pièce ?
Ce calcul ne donne qu'une limite supérieure théorique. Le rendement réel doit inclure les dimensions utilisables de la feuille, les marges, l'espacement, la saignée, la géométrie, l'orientation, les zones inutilisables et les tolérances de production.
Faut-il faire pivoter chaque étiquette pour augmenter le nombre ?
La rotation n'est autorisée que lorsque la direction du brossage ou du motif, les illustrations, les trous, le montage, l'installation et les spécifications du client le permettent.
Quelle valeur de saignée doit être utilisée pour la gravure laser du stratifié ?
Utilisez une valeur mesurée à partir du stratifié sélectionné sur la machine prévue avec les paramètres de mise au point et de découpe approuvés. Ne présumez pas qu’il existe une saignée universelle pour chaque matériau, épaisseur ou laser.
Quel espacement est requis entre les étiquettes découpées au laser ?
L'espacement doit être validé pour le matériau, l'épaisseur, la machine, le support, l'apport de chaleur, la taille de la pièce et la séquence de découpe. L'emboîtement serré ne doit pas compromettre la qualité des bords ou la stabilité de la pièce.
Pourquoi la sortie réelle peut-elle être inférieure au nombre de logiciels d'imbrication ?
Le décompte du logiciel peut exclure les coupons de configuration, les échantillons d'inspection, les restrictions de bord de feuille, les mouvements, les rejets dimensionnels, les défauts de surface, les erreurs de tri ou autres pertes de production.
Quels fichiers envoyer pour un calcul de rendement étiquette finie ?
Fournissez un dessin dimensionné et une illustration vectorielle ainsi que les exigences en matière de matériau, de finition, d'épaisseur, de quantité, de tolérance, de direction, de données variables, de montage et d'emballage.
Révision de la mise en page et du devis
Calculer la sortie acceptable avant de commander des feuilles complètes
Envoyez à LYSHIRE votre dessin fini, votre illustration, la structure du stratifié, l'épaisseur, la direction de la surface et la quantité requise. Notre équipe peut examiner l’itinéraire du matériau et fournir des feuilles complètes, des flans découpés ou des pièces finies gravées au laser pour des projets B2B qualifiés.
Contacter LYSHIRERéférences techniques : spécifications officielles des formats et des matériaux deRowmark LaserMaxetLaser Gravotech Gravoply; manutention des matériaux et guidage du trait de scieTrotec. Le rendement et les paramètres réels doivent être validés avec les spécifications actuelles du produit LYSHIRE, la machine de l'acheteur et le dossier de travail approuvé.