

Gravure laser ou rotative sur plastique : comment choisir la bonne feuille
La sélection du plastique par gravure laser ou rotative n'est pas simplement une question de savoir quelle machine est la plus rapide. La construction de la feuille, le polymère de base, l'épaisseur du capuchon, les illustrations, les exigences en matière de pièces finies et le volume de production doivent tous correspondre au processus. Un matériau sélectionné uniquement en fonction de sa couleur ou de son épaisseur peut mal graver, créer des résidus excessifs, s'écailler sur les bords ou nécessiter des retouches coûteuses.
Pour les acheteurs professionnels, le point de départ le plus sûr est de définir le matériel et l'application terminée avant de demander une fiche. LYSHIRE propose des itinéraires de matériaux distincts pour le traitement au laser CO2 et la gravure CNC/rotative : les feuilles de gravure PMMA (acrylique) sont l'itinéraire laser standard, tandis que les feuilles de gravure ABS sont fournies pour le traitement rotatif et CNC. Certains matériaux sur le marché au sens large sont présentés comme des produits à double processus, mais cette capacité doit être confirmée pour la qualité exacte plutôt que supposée à partir des mots « plastique de gravure ».
Réponse rapide : quelle feuille de gravure choisir ?
Parcours Laser CO2
Choisissez une feuille de gravure laser lorsque le travail dépend d'un traitement sans contact, de graphismes fins, de changements rapides entre les conceptions, de contours complexes ou d'une production efficace d'informations variables. Pour LYSHIRE, cela signifie normalement une feuille de PMMA (acrylique) développée pour la gravure et la découpe au laser CO2.
Route rotative / CNC
Choisissez une feuille de gravure rotative lorsque le travail nécessite une profondeur mécanique contrôlée, des caractères profondément enfoncés, des bords biseautés, un perçage, un routage ou une intégration avec un flux de travail CNC établi. Pour LYSHIRE, cela signifie normalement une feuille ABS développée pour la gravure rotative et la fabrication CNC.
Principe de sélection :Aucun des deux itinéraires n’est automatiquement meilleur. Le bon choix est la combinaison qui produit le contraste, la qualité des bords, la profondeur, la tolérance et le débit spécifiés sur l’équipement réel de l’acheteur.
Une comparaison du plastique à gravure laser et rotative doit commencer par les exigences de production, et non par une liste générique des avantages de la machine.
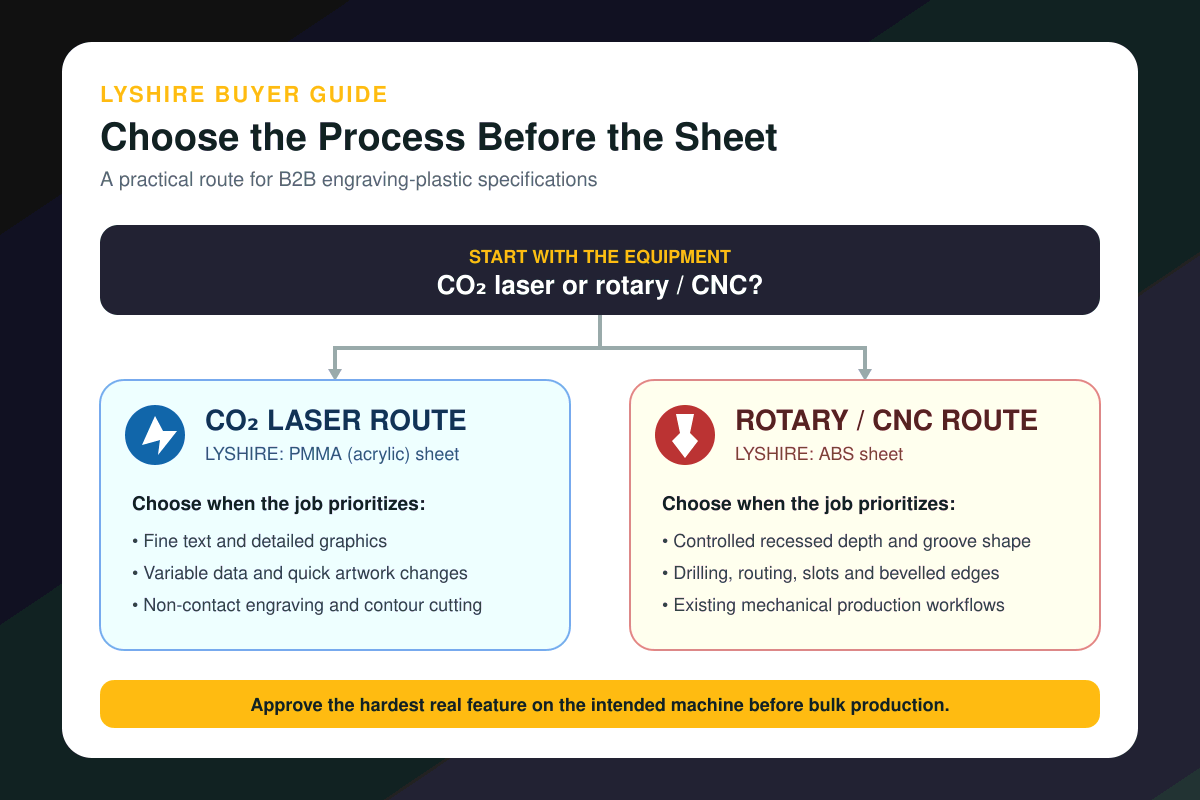
Choisissez d’abord l’itinéraire de traitement, puis confirmez la construction de la feuille et approuvez un échantillon représentatif.
La gravure laser et rotative enlève la surface différemment
Les deux processus peuvent révéler un noyau contrasté sous une fine couche superficielle, mais les mécanismes d’élimination sont différents.
Un laser CO2 utilise une énergie focalisée pour retirer le capuchon et, si nécessaire, découper le profilé sans qu'un outil ne touche la tôle. Le faisceau suit les illustrations vectorielles ou raster, ce qui le rend pratique pour les textes fins, les logos, les numéros de série et les changements de conception fréquents. Le résultat dépend de la puissance du laser, des paramètres de vitesse, de fréquence ou d'impulsion, de la mise au point, de l'état de la lentille, de l'extraction et de la formulation du matériau.
Un système rotatif ou CNC utilise une fraise physique. La géométrie de l'outil, la vitesse de broche, la vitesse d'avance, la profondeur, le maintien et la planéité du matériau déterminent la propreté avec laquelle le capuchon est retiré. La gravure mécanique peut fournir un contrôle direct sur la largeur et la profondeur des rainures et peut être combinée avec le perçage, le chanfreinage et le routage de profilés. L’usure des fraises et l’évacuation des copeaux doivent être gérées lors de cycles de production plus longs.
Cette différence change plus que le réglage de la machine. Cela affecte le polymère à acheter, la manière dont l'illustration est préparée, la manière dont la feuille est maintenue, les étapes de finition nécessaires et la manière dont la répétabilité doit être inspectée.
Commencez la demande d'offre avec la machine, pas avec la couleur
Une demande telle que « noir/blanc, 1,5 mm » est incomplète. Il décrit la combinaison visible et l'épaisseur, mais il n'indique pas au fabricant si l'acheteur utilisera un laser CO2, un graveur rotatif ou un routeur CNC. Deux feuilles peuvent paraître presque identiques avant traitement tout en étant construites pour des itinéraires de production différents.
Une demande de prix utile doit indiquer :
- type de machine et, le cas échéant, modèle ou zone de travail ;
- Laser CO2 ou voie de traitement rotatif/CNC ;
- couleur de la face, couleur du noyau et finition requise ;
- taille de la feuille et épaisseur nominale ;
- dimensions de l'étiquette finie et plus petit texte ou ligne ;
- si des profils, des trous, des fentes ou des biseaux sont nécessaires ;
- exigences en matière de support adhésif et surface de montage ;
- service intérieur ou extérieur et toute exposition pertinente aux UV, produits chimiques ou nettoyage ;
- demande annuelle, quantité de commande et exigences d’emballage.
Ces informations permettent au fournisseur de recommander une construction plutôt que de simplement citer une couleur.
La compatibilité des matériaux est le premier filtre technique
Le « plastique » recouvre de nombreux polymères et formulations, et ils ne réagissent pas de la même manière à la chaleur ou à la découpe mécanique. La compatibilité des machines doit donc être précisée au niveau du produit.
LYSHIRE utilise le PMMA (acrylique) comme matériau standard pour les feuilles de gravure laser. Un laser enlève la fine couche de surface pour révéler le noyau acrylique contrastant et peut découper le contour fini lorsque la qualité et l'épaisseur sont appropriées. Le processus sans contact évite la charge du cutter et permet des graphiques rapprochés.
LYSHIRE utilise l'ABS comme matériau standard pour les feuilles de gravure CNC et rotatives. Un cutter enlève le capuchon et crée une légende en creux dans le noyau contrasté. L'ABS n'est pas présenté comme la voie laser LYSHIRE. Les acheteurs utilisant des équipements mécaniques doivent également confirmer le type de fraise, la profondeur prévue et si le travail comprend un perçage ou un routage de profilés.
Il existe ailleurs sur le marché de la gravure des produits conçus pour les travaux laser et rotatifs. Cela ne signifie pas que chaque stratifié de gravure soit un double processus. La spécification du fournisseur pour la feuille exacte a priorité sur le nom général du matériau.
Lorsque la gravure au laser, le plastique est généralement le meilleur choix
Texte fin et graphiques détaillés
Le traitement au laser est bien adapté aux petits caractères, aux symboles denses, aux logos et aux lignes complexes, car aucun diamètre de coupe ne définit l'élément le plus étroit. La limite pratique dépend toujours du capuchon, du contraste, de la mise au point et de l'illustration, de sorte que la plus petite caractéristique réelle doit apparaître dans l'échantillon d'approbation.
Données variables et modifications fréquentes des illustrations
Les numéros de série, les codes d'actifs, les légendes d'équipement changeantes et les lots courts peuvent être produits sans changer d'outil de coupe physique. Cela peut réduire le temps de configuration lorsque le travail contient de nombreuses conceptions ou des révisions fréquentes.
Traitement sans contact
Le laser n'applique pas de charge mécanique via un cutter. Cela peut aider avec des détails fins et réduire les variables d'usure des outils. La feuille doit encore reposer à plat et le système d'extraction doit être adapté au matériau approuvé.
Gravure et découpe de contour intégrées
De nombreux modèles d’étiquettes peuvent être gravés et découpés à partir de la même illustration. Ceci est utile pour les profils courbes, les pièces étroitement imbriquées et les projets comportant de nombreuses variations de forme. L’apparence des bords et l’apport de chaleur doivent être vérifiés sur la feuille réelle plutôt que prédits à partir d’une autre qualité acrylique.
Lors de la gravure rotative ou CNC, le plastique est généralement le meilleur choix
Profondeur d'encastrement contrôlée
Une fraise mécanique permet un contrôle direct de l'axe Z. Ceci est précieux lorsque le dessin définit une rainure, une légende en retrait ou une différence tactile qui doit être vérifiée physiquement. La profondeur doit toujours correspondre à la construction du capuchon et du noyau ; une coupe trop superficielle peut laisser des résidus de couleur du visage, tandis qu'une coupe trop profonde peut élargir les traits fins.
Perçage, fraisage et chanfreinage
Les étiquettes industrielles nécessitent souvent des trous de montage, des fentes, des profils profilés ou des bords biseautés. Un flux de travail CNC peut combiner ces opérations en une seule configuration. Le diamètre de l'outil, le rayon du coin intérieur et la distance entre le trou et le bord doivent être inclus dans le dessin.
Systèmes de production mécanique existants
Les acheteurs disposant d'un équipement de gravure rotatif, de couteaux, de fixations et d'opérateurs formés établis peuvent obtenir un résultat plus prévisible en choisissant une feuille développée pour ce flux de travail. Le remplacement de la machine est rarement justifié par une seule comparaison matérielle.
Travaux nécessitant une géométrie de coupe spécifique
Certains travaux dépendent d'un profil de course défini, d'un biseau ou d'une rainure remplie de peinture. Il s’agit d’exigences de conception mécanique, et pas simplement d’exigences de résolution d’image. Un échantillon représentatif doit utiliser la fraise et la profondeur prévues.
Comparez la pièce finie, pas seulement l'étape de gravure
Les décisions d'achat se concentrent souvent sur le temps nécessaire pour révéler la deuxième couleur. Le coût réel est le processus total de la pièce finie. Une comparaison utile des coûts du plastique par gravure laser et par gravure rotative comprend la configuration, la gravure, la découpe, le perçage, le nettoyage, les rejets, le remplacement des outils, l'extraction, la manipulation et l'emballage.
| Facteur de décision | Parcours laser | Itinéraire rotatif/CNC |
|---|---|---|
| Route des matériaux de base LYSHIRE | PMMA (acrylique) | ABS |
| Méthode de suppression | Énergie concentrée et sans contact | Coupeur rotatif physique |
| Force typique | Détails fins, données variables, contours complexes | Profondeur, perçage, biseautage et fraisage contrôlés |
| Principales variables de configuration | Puissance, vitesse, mise au point, objectif et extraction | Fraise, vitesse, avance, profondeur, maintien et évacuation des copeaux |
| Risque de production commun | Effets thermiques, résidus ou retrait incomplet du capuchon | Usure de l'outil, écaillage, bavures ou profondeur incohérente |
| Priorité d'approbation | Plus petite fonctionnalité, bord et contraste | Profondeur, largeur de rainure, qualité des bords et des trous |
Le tableau est un cadre de sélection et non une promesse que chaque produit d'une large famille de matériaux fonctionne de la même manière. Des spécifications exactes des produits et des tests sur échantillons restent nécessaires.
N'utilisez pas le processus de gravure pour déduire les performances en extérieur
La compatibilité laser ne prouve pas la durabilité en extérieur, et une feuille ABS pouvant être gravée mécaniquement n'est pas automatiquement adaptée à un service extérieur. L'exposition aux UV, l'humidité, les cycles de température, les produits chimiques, les agents de nettoyage et les contraintes de montage sont des questions de spécification distinctes.
Si l'étiquette est utilisée à l'extérieur ou dans un environnement industriel, l'acheteur doit identifier l'exposition et demander les informations pertinentes sur le produit ou les preuves de test. Une déclaration générale telle que « résistant aux intempéries » est moins utile que de définir l'environnement prévu, la période de service prévue et les critères d'acceptation.
Pour les projets LYSHIRE, la résistance aux UV et les autres informations de test disponibles doivent être discutées par rapport à la construction exacte demandée. Un échantillon visuel confirme la couleur et le traitement, mais il ne remplace pas l'exigence d'un test pour l'application finale.
Les exigences en matière de création artistique diffèrent entre la production laser et rotative
Les illustrations au laser peuvent combiner la gravure raster, la notation vectorielle et la découpe vectorielle. Le fichier doit séparer clairement ces opérations et éviter les lignes en double. Les petits textes doivent être convertis en contours ou fournis avec les polices requises, et les dimensions finales doivent être indiquées.
Les illustrations rotatives doivent également tenir compte de la géométrie de la fraise. Une fraise ne peut pas créer un coin interne plus net que son rayon effectif, et la largeur de l'outil affecte les éléments rapprochés. Des couches séparées doivent identifier la gravure, la découpe de profil, les trous, les fentes et toute opération de biseau. Le dessin doit inclure les tolérances importantes pour l'assemblage.
Pour l’un ou l’autre processus, le fournisseur doit recevoir des illustrations vectorielles en taille réelle lorsqu’elles sont disponibles. Les captures d'écran sont utiles à titre de référence mais ne doivent pas devenir le seul fichier de production.
Utilisez un échantillon représentatif, pas un échantillon décoratif
Un échantillon est plus utile lorsqu’il teste la partie la plus difficile de la future commande. Un simple grand logo peut paraître excellent tandis que le plus petit numéro de série, une bordure étroite ou un espacement serré des trous échouent en production.
L’échantillon d’approbation doit comprendre :
- le texte le plus petit et la ligne la plus étroite ;
- l'espacement le plus proche entre les éléments adjacents ;
- au moins une zone remplie typique ou un graphique dense ;
- le bord, le trou ou la fente prévu du profil ;
- la combinaison et la finition réelles des couleurs de face/noyau ;
- le support adhésif prévu, le cas échéant ;
- les paramètres du laser cible ou l'enregistrement de la coupe et de la profondeur ;
- une photographie d'acceptation ou un échantillon physique signé.
Une petite matrice de paramètres est souvent plus précieuse qu’un seul « meilleur » réglage. Les utilisateurs de laser peuvent faire varier la puissance et la vitesse dans un champ de test contrôlé. Les utilisateurs rotatifs peuvent comparer la profondeur ou l'avance tout en maintenant la fraise constante. L'enregistrement final devient alors le point de départ du contrôle des lots.
Erreurs courantes qui augmentent les taux de rejet
En supposant qu'une feuille physique fonctionne sur chaque machine
L’expression « plastique à gravure laser et rotative » peut décrire la gamme totale d’un fournisseur plutôt qu’une seule feuille universelle. Confirmez le polymère de base exact et les recommandations de processus sur le devis et l'étiquette de l'échantillon.
Acheter uniquement au prix de la feuille
Un prix de feuille inférieur peut être compensé par un traitement plus lent, un nettoyage fréquent, le remplacement du couteau, un petit texte défectueux ou une profondeur incohérente. Comparez le coût par pièce finie acceptée.
Copie des paramètres d'un autre produit
La couleur, l’épaisseur du capuchon, la formulation, l’épaisseur de la feuille, la lentille, la puissance de la machine et l’état de l’outil peuvent modifier le résultat. Les réglages précédents constituent une référence de départ et non une recette de production garantie.
Utiliser un échantillon simple
Un échantillon qui exclut la fonctionnalité la plus exigeante ne peut pas valider le travail. Testez les éléments les plus petits, les plus profonds, les plus proches et les plus sensibles aux dimensions avant d'approuver une commande groupée.
Traiter la compatibilité des processus comme une allégation de durabilité
La manière dont une feuille est gravée n’établit pas sa stabilité aux UV, sa résistance chimique, ses performances aux chocs ou sa garantie. Ces exigences doivent être spécifiées séparément.
Une séquence de sélection B2B pratique
La séquence suivante de gravure laser et de gravure rotative sur plastique transforme une vaste demande de matériaux en une spécification prête pour la production.
- Définir la machine.Indiquez le laser CO2 ou rotatif/CNC et identifiez les limites importantes de l'équipement.
- Définir la pièce finie.Fournissez les dimensions, les plus petites caractéristiques, les trous, les bords, le support et les tolérances.
- Sélectionnez l'itinéraire du matériau.Pour LYSHIRE, utilisez du PMMA (acrylique) pour la gamme laser et de l'ABS pour la gamme rotative/CNC.
- Confirmez la construction.Enregistrez la couleur de la face, la couleur du noyau, la finition de surface, la structure, l'épaisseur et la taille de la feuille.
- Définir l'environnement.Séparez les exigences intérieures/extérieures, UV, humidité, température et produits chimiques de la compatibilité des machines.
- Approuver un échantillon représentatif.Testez la fonctionnalité réelle la plus difficile sur l’équipement prévu.
- Enregistrez la fenêtre de processus.Conservez les conditions approuvées du laser ou du cutter avec le lot de matériaux.
- Inspectez la sortie du lot.Vérifiez le contraste, la profondeur, les bords, les dimensions, les trous, le support et l'emballage par rapport à la référence approuvée.
Les acheteurs peuvent comparer les itinéraires de matériaux basés sur les processus de LYSHIRE dans leSystème de matériaux de gravure laser et rotatif, puis consultez leFeuilles de gravure laseretFeuilles de gravure rotativescatégories.
Questions fréquemment posées
La même feuille de plastique de gravure peut-elle être utilisée pour la gravure laser et rotative ?
Uniquement lorsque le produit exact est spécifié pour les deux processus. Ne supposez pas une compatibilité double processus en termes d’apparence, de couleur ou du terme général « plastique de gravure ». L'itinéraire standard de LYSHIRE sépare les feuilles laser PMMA (acrylique) des feuilles ABS rotatives/CNC.
La gravure laser est-elle toujours plus rapide que la gravure rotative ?
Non. Le temps de production total dépend du motif, de la zone de gravure, de la profondeur, du nombre de pièces, des opérations de découpe et de perçage, de la configuration et du nettoyage. Comparez le flux de travail complet de la pièce finie plutôt que le temps de gravure seul.
Quel processus est le meilleur pour les petits textes ?
Le traitement au laser CO2 est souvent préféré pour les textes très fins et les graphiques détaillés, car aucun diamètre de coupe ne limite la fonctionnalité de la même manière. Cependant, le capuchon, la mise au point, les paramètres et le contraste réels doivent être validés avec le plus petit texte réel.
Quel processus est le meilleur pour les légendes industrielles profondes ?
La gravure rotative ou CNC est souvent sélectionnée lorsqu'il est important de contrôler la profondeur d'encastrement, la géométrie des rainures, le perçage ou le chanfreinage. La fraise et la profondeur doivent être adaptées à la construction de la tôle et au dessin.
La compatibilité laser ou rotative signifie-t-elle que la feuille est de qualité extérieure ?
Non. La compatibilité du traitement et les performances en extérieur sont des propriétés distinctes. Les UV, l'humidité, la température, les produits chimiques et la durée de vie prévue doivent être spécifiés pour le matériau exact.
Quelles informations un acheteur doit-il envoyer pour une recommandation matérielle ?
Envoyez la machine/le processus, les couleurs de la face et du noyau, la finition, l'épaisseur, la taille de la feuille, le dessin de la pièce finie, la plus petite caractéristique, les trous ou les profils, les besoins en adhésif, l'environnement, la quantité commandée et les besoins d'emballage. Un fichier d’illustration représentatif améliorera la précision de l’échantillon.
Choisissez la feuille dans le cadre du système de production
Le bon plastique à graver n'est pas la feuille avec la plus longue liste d'allégations générales. Une décision sonore sur le plastique par rapport à la gravure rotative au laser identifie la feuille dont le polymère, la construction de surface et les dimensions correspondent à la machine et dont l'échantillon approuvé répond aux exigences de la pièce finie.
Pour un examen de matériel B2B, envoyez à LYSHIRE votre type d'équipement, votre illustration, votre environnement d'application, votre structure de couleur, votre épaisseur et la quantité attendue. L'équipe technique peut recommander la voie laser ou rotative/CNC appropriée et préparer des échantillons pour l'évaluation du traitement avant la production en vrac.

