Comment sélectionner des feuilles de gravure ABS pour les travaux CNC et rotatifs
Sélection des matériaux de gravure mécanique
Comment sélectionner des feuilles de gravure ABS pour les travaux CNC et rotatifs
Les feuilles de gravure ABS constituent un moyen pratique de graver mécaniquement les étiquettes d'équipement, les légendes des panneaux de commande, les plaques signalétiques et l'identification intérieure. Le choix correct ne dépend pas seulement de la couleur du visage : les acheteurs doivent confirmer le mode de traitement, la structure à deux couches, la profondeur de gravure requise, l'épaisseur totale, la planéité, la fabrication et l'environnement d'installation.
Réponse directe :sélectionnez une feuille de plastique de gravure ABS spécialement conçue lorsque le travail utilisera un routage CNC ou une gravure rotative et nécessite une fine face colorée sur un noyau contrasté continu. Confirmez le produit exact sur la machine de l'acheteur avant la production. La configuration ABS standard de LYSHIRE est acheminée vers le travail CNC ou rotatif ; Les projets laser CO2 doivent utiliser la feuille de gravure laser PMMA/acrylique séparée de LYSHIRE plutôt que de traiter l'ABS standard comme matériau laser par défaut.
Commencez par le processus
Trois questions définissent la bonne feuille ABS
Quelle machine ?
Indiquez si la feuille sera gravée par rotation, fraisée CNC, percée, sciée ou cisaillée. La géométrie de l'outil, le maintien de la pièce et l'aspiration de la poussière doivent être planifiés pour le processus réel.
Que faut-il révéler ?
Spécifiez la couleur du visage, la couleur de base et le contraste requis. L'outil doit retirer la face proprement et exposer le noyau sans couper inutilement en profondeur.
Où sera-t-il utilisé ?
L'identification des équipements intérieurs, la signalisation extérieure, l'exposition aux produits chimiques, le montage adhésif et les applications réglementées nécessitent une validation différente. L'ABS à lui seul ne définit pas les performances finales.
Tableau des spécifications de l'acheteur
Que vérifier avant d'approuver une feuille de gravure ABS
| Point de sélection | Pourquoi c'est important | Ce que l'acheteur doit confirmer |
|---|---|---|
| Itinéraire de traitement | La feuille de gravure ABS LYSHIRE standard est destinée au traitement mécanique. | Gravure CNC ou rotative, ainsi que toutes les étapes de fraisage, perçage, sciage ou cisaillage. |
| Couleurs du visage et du noyau | Le noyau révélé crée le contraste fini de la légende, du symbole ou du code. | Combinaison exacte face/noyau, surface mate ou brillante et échantillon de couleur physique approuvé. |
| Construction du visage et profondeur de gravure | Le texte fin nécessite un calque de visage contrôlé et une suppression superficielle et reproductible. | Taille des caractères requise, largeur de ligne, type de coupe et résultat de gravure de l'échantillon. |
| Épaisseur totale de la tôle | L'épaisseur affecte la rigidité, l'apparence des bords, la qualité des trous et la configuration de la machine. | Épaisseur nominale, tolérance et si des feuilles complètes, des flans ou des pièces finies sont nécessaires. |
| Planéité et consistance | Une feuille qui se soulève ou dont l'épaisseur varie peut produire une profondeur inégale et une révélation incomplète des couleurs. | Méthode de maintien, surface utilisable, cohérence des lots et exigences d'inspection. |
| Fabrication | De nombreuses pièces d’identification nécessitent plus qu’une simple gravure. | Dimensions finies, trous, fentes, rayon d'angle, chanfrein, forme spéciale et finition des bords. |
| Méthode de montage | Les adhésifs, les vis, les rivets et les raccords imposent différentes exigences de conception. | Position du trou, support adhésif, substrat cible, texture de surface et géométrie d'installation. |
| Environnement de services | Il ne faut pas supposer que toutes les couleurs et finitions ABS ont des performances extérieures, UV, thermiques ou chimiques identiques. | Emplacement intérieur/extérieur, exposition, produits de nettoyage, température et durée de vie requise. |
Structure à deux épaisseurs
Pourquoi le contrôle du visage est important pour les petits textes et les lignes fines
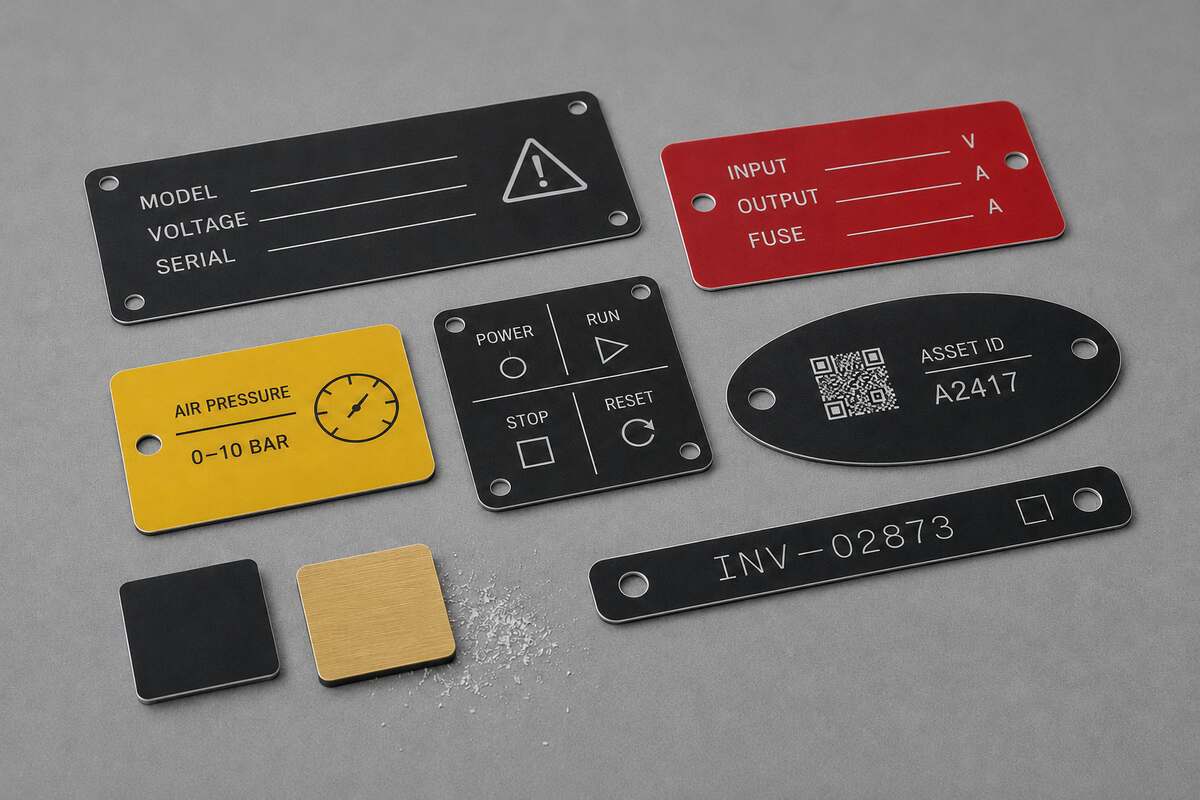
Une feuille de gravure ABS à deux épaisseurs utilise une fine couleur de face sur un noyau contrasté continu. La gravure mécanique supprime le visage dans des zones sélectionnées, laissant les informations en retrait dans la couleur de base. La qualité finie dépend de la relation entre la construction de la face, la géométrie de la fraise, le graphisme et le contrôle de la profondeur.
Si l'outil est trop superficiel, une certaine couleur du visage peut subsister et le contraste sera incomplet. S'il est inutilement profond, les caractères fins peuvent s'élargir, les petits compteurs peuvent se fermer et le temps de production peut augmenter. Un échantillon doit donc être gravé avec le cutter, la taille des caractères et l'illustration prévus avant qu'une commande en volume ne soit émise.
Pour une comparaison plus large des constructions à deux épaisseurs, à trois épaisseurs, à double face et à gravure inversée, consultez leSystème de structure de feuille de gravure LYSHIRE.
Ne sélectionnez pas par couleur uniquement
Deux feuilles peuvent se ressembler si elles utilisent des polymères, des constructions de capuchons ou des itinéraires de traitement approuvés différents. La compatibilité doit provenir des spécifications exactes du fournisseur et d'un test de machine contrôlé, et non de l'apparence, d'une étiquette générique « plastique » ou d'un test de brûlure improvisé.
Configuration CNC et rotative
Une séquence pratique de tests d’échantillons
- Sécurisez la feuille :utilisez un spoilboard plat, une table aspirante ou un accessoire approprié pour que la surface de gravure reste de niveau.
- Sélectionnez le coupeur :faites correspondre un coupeur en V tranchant, un coupeur parallèle ou un outil de fraisage à la largeur de ligne, aux détails de coin et au profil de coupe requis.
- Définissez un premier passage peu profond :retirez seulement suffisamment de matière pour le visage pour obtenir une révélation de couleur de base propre et continue.
- Inspectez les détails et la qualité des bords :vérifiez les petits textes, les trous, les coins intérieurs, les bavures, les éclats et la surface arrière.
- Ajustez progressivement :affiner la profondeur, la vitesse de broche et la vitesse d'avance en fonction de la machine, de la fraise, de la feuille et de l'illustration.
- Enregistrez la configuration approuvée :conservez le code du produit, le lot, l'outil, la profondeur et les paramètres de la machine avec l'échantillon approuvé pour une production répétée.
Il n’existe pas de paramètre universel qui s’adapte à chaque routeur CNC ou graveur rotatif. Le diamètre de l'outil, le tranchant, les caractéristiques de la broche, le maintien de la pièce et la finition souhaitée affectent tous le résultat. Une aspiration efficace des copeaux ou de la poussière ainsi que les consignes de sécurité du fabricant de la machine doivent être respectées.
Ajustement de l'application
Où le plastique de gravure ABS est couramment utilisé
| Application | Informations typiques | Spécification importante |
|---|---|---|
| Légende du panneau de commande | Fonction de commutation, référence de circuit, ON/OFF ou notice d'utilisation | Clarté des petits textes, dimensions, positions des trous et méthode de montage |
| Plaque signalétique de l'équipement | Modèle, tension, numéro de série ou informations de service | Contraste, données variables, taille finie et dessin de fabrication |
| Étiquette de vanne, de câble ou de pipeline | Numéro d’identification, référence de direction ou de système | Conception des trous/fentes, abrasion, environnement et méthode de fixation |
| Panneau d'installation intérieure | Identification de la salle, de l'instruction, de la direction ou de la zone réglementée | Distance de visualisation, système de couleurs, surface d'installation et règles de projet applicables |
| Badge, récompense ou plaque d'affichage | Nom, titre, département ou texte de reconnaissance | Finition de surface, qualité des bords, approbation des accessoires et de l'apparence |
Le plastique gravé est un matériau d'identification, et non automatiquement un composant d'isolation électrique, une certification de sécurité ou un système de signalisation réglementaire. Toute demande réglementée doit être évaluée par rapport aux exigences complètes du projet de l'acheteur.
Limite du processus
Les feuilles laser ABS LYSHIRE standard et CO2 sont des itinéraires distincts
La feuille de gravure standard à base d'ABS de LYSHIRE est spécifiée pour le traitement CNC et rotatif. Pour la gravure ou la découpe au laser CO2, LYSHIRE recommande normalement sa configuration laser séparée à base de PMMA/acrylique. En gardant les deux gammes de produits distinctes, les acheteurs disposent d'une base plus claire pour tester les machines et répéter les commandes.
Les fournisseurs industriels peuvent proposer des produits individuels contenant de l'ABS qui ont été testés pour plusieurs méthodes de traitement. Cela ne rend pas toutes les feuilles ABS compatibles avec le laser. Les acheteurs doivent suivre les données du produit exact plutôt que d'étendre l'approbation d'un fournisseur à une feuille non identifiée.
Pour les projets laser, voirFeuilles de gravure laser LYSHIRE. Pour les capacités CNC/rotatives et les options de pièces finies, consultez leSystème de traitement LYSHIRE.
L'utilisation en extérieur nécessite une confirmation séparée
De nombreux stratifiés de gravure ABS sur le marché sont principalement destinés à une utilisation en intérieur. Si un projet implique la lumière du soleil, les intempéries, la chaleur, l'humidité ou des produits chimiques, fournissez les conditions d'exposition et approuvez une structure testée. Ne déduisez pas les performances en extérieur de la couleur ou de l’épaisseur.
Dépannage
Ce qu'indiquent habituellement les résultats courants de la gravure mécanique
| Révélation incomplète ou inégale de la couleur de base | Vérifiez la planéité de la feuille, le maintien de la pièce, le niveau de la surface, la variation des faces et si la profondeur de gravure est trop faible. |
| Le texte fin devient trop large | L'angle de coupe ou la largeur de la pointe est peut-être trop grand, ou l'outil peut couper plus profondément que nécessaire. |
| Bord rugueux, ébréché ou flou | Inspectez l'affûtage de l'outil, l'avance, la vitesse de broche, l'élimination des copeaux, le support de feuille et si la fraise est adaptée à l'opération. |
| Bord fondu ou accumulation de plastique | L’apport de chaleur ou l’évacuation des copeaux peuvent s’avérer inadaptés. Vérifiez l'outil, la vitesse, l'avance et l'extraction de la poussière. |
| Lève-feuilles pendant le routage | Améliorez la couverture du vide ou le montage, réduisez les zones non supportées et confirmez que la tôle est plate avant l'usinage. |
| Les commandes répétées montrent une apparence différente | Confirmez le code du produit, les couleurs de la face/du noyau, la finition, l'épaisseur, le lot et l'échantillon approuvé conservé avant le traitement. |
Liste de contrôle de la demande de prix
Informations à envoyer à LYSHIRE pour un devis de feuille de gravure ABS
- Machine et processus :Routeur CNC, graveur rotatif et toutes étapes de découpe, perçage ou finition.
- Couleurs du visage/noyau :combinaison de couleurs requise, finition de surface et référence approuvée, si disponible.
- Dimensions:taille de la feuille entière ou de la pièce finie, épaisseur nominale et quantité.
- Oeuvre :Fichier CAO, AI ou PDF, taille minimale des caractères, largeur de ligne et données fixes ou variables.
- Fabrication:trous, fentes, rayon de coin, chanfrein, formes spéciales et exigences en matière de bords.
- Montage:support adhésif, vis, rivets, accessoire de badge ou autre système.
- Environnement:emplacement intérieur/extérieur, UV, température, humidité, produits chimiques et méthode de nettoyage.
- Approbation:échantillon physique, essai machine, norme de couleur et toute exigence d'inspection du client.
- Détails commerciaux :pays de destination, exigences d'emballage et calendrier de livraison.
Foire aux questions
FAQ sur la feuille de gravure ABS
Pour quelles machines les feuilles de gravure ABS LYSHIRE standard sont-elles conçues ?
Ils sont principalement conçus pour le routage CNC et la gravure rotative, ainsi que pour la fabrication mécanique compatible telle que le perçage, le sciage ou le cisaillage. L'outil et la configuration exacts doivent être approuvés avec un échantillon.
La feuille de gravure ABS LYSHIRE standard peut-elle être utilisée avec un laser CO2 ?
Il ne doit pas être traité comme le matériau laser CO2 par défaut de LYSHIRE. Pour les travaux au CO2, sélectionnez la feuille de gravure laser séparée à base de PMMA/acrylique. Confirmez toujours l’approbation du traitement pour le produit exact plutôt que de généraliser à partir du nom du polymère.
À quelle profondeur doit être gravée une feuille de gravure ABS ?
Gravez juste assez profondément pour retirer le visage proprement et révéler le noyau contrastant continu. La profondeur correcte dépend de la construction du produit, de la fraise, de la taille des caractères et de la machine. Un échantillon contrôlé est donc nécessaire.
Le plastique de gravure ABS peut-il être percé et découpé en forme ?
Oui. Les feuilles de gravure ABS appropriées peuvent être fraisées, percées, sciées, cisaillées et fabriquées dans des trous, des fentes, des coins arrondis ou des formes spéciales. La qualité finie dépend des exigences en matière d'outil, de support et de dessin.
Chaque feuille de gravure ABS est-elle adaptée à une utilisation en extérieur ?
Les performances extérieures, UV, météorologiques, thermiques et chimiques varient selon le produit et la finition. Les acheteurs doivent fournir les conditions de service réelles et approuver une structure testée au lieu de supposer que l'ABS seul garantit la durabilité en extérieur.
Que doit inclure une demande de plaque de gravure ABS ?
Fournissez la machine, le processus, les couleurs de face/noyau, la finition, l'épaisseur, la feuille ou la taille finie, la quantité, les illustrations, la fabrication, la méthode de montage, l'environnement de service, le pays de destination et les exigences en matière d'échantillon.
Examen du matériel et des échantillons
Confirmez la structure ABS sur votre CNC ou machine rotative
Envoyez à LYSHIRE votre type de machine, votre illustration, votre structure de couleur, vos dimensions, votre épaisseur, votre fabrication, votre méthode de montage et votre environnement de service. Notre équipe peut recommander l'itinéraire de gravure ABS approprié et préparer des échantillons, des feuilles complètes, des flans découpés ou des pièces d'identification finies pour des projets B2B qualifiés.
Contacter LYSHIRERéférences techniques : conseils produits officiels pour les stratifiés de gravure rotatifs/ABS deGravotech Gravoply 1etGravotech Ecocut, ainsi que les spécifications du distributeur pourTapis Rowmark. La sélection finale doit suivre les spécifications de produit actuelles de LYSHIRE et la validation de la machine et de l'application de l'acheteur.